ステンレスホッパーの修理|割れた溶接部をTIGで補修した事例

ステンレスホッパーの修理|割れた溶接部をTIGで補修した事例
今回は、ステンレスホッパーの修理事例をご紹介します。
樹脂成形会社様から、
「使用しているホッパーの溶接部が複数箇所割れ、中身が漏れているので修理できませんか?」
とご相談いただきました。
持ち込まれたホッパーを確認すると、もともとの溶接部を中心に複数の割れが発生しており、一部は割れ同士がつながって広がっている状態でした。
そこで、施工できる範囲で接合部を清掃・調整し、TIG溶接で割れた部分を補修しました。
板厚が薄いステンレス製品だったため、特に穴あきや溶接による歪みに注意しながら施工しています。
今回のステンレスホッパー修理の内容
| 項目 | 内容 |
|---|---|
| 製品 | ステンレス製ホッパー |
| 用途 | 樹脂成形設備に使用 |
| 数量 | 1台 |
| 材質 | ステンレス・詳細鋼種不明 |
| 板厚 | 薄板・詳細寸法不明 |
| 破損箇所 | 既存の溶接部 |
| 破損状態 | 複数箇所に割れ、一部は連続して拡大 |
| 修理方法 | TIG溶接 |
| 溶接機 | Panasonic TIG WP300 |
| シールドガス | アルゴン100% |
| 溶加棒 | SUS308 |
| 前処理 | 清掃・施工可能範囲で既存部を調整 |
| 仕上げ | 溶接後の研磨なし |
| 焼け取り | なし |
| 主な注意点 | 穴あき・歪み・割れ箇所の確認 |
| 最終確認 | 溶接部・割れ・ピット・外観 |
| 漏れ試験 | 当社では実施なし |
| 強度試験 | 実施なし |
既存の溶接部に複数の割れが発生
まず、持ち込まれたステンレスホッパーの状態を確認しました。
割れていたのは、もともと溶接されていた部分です。
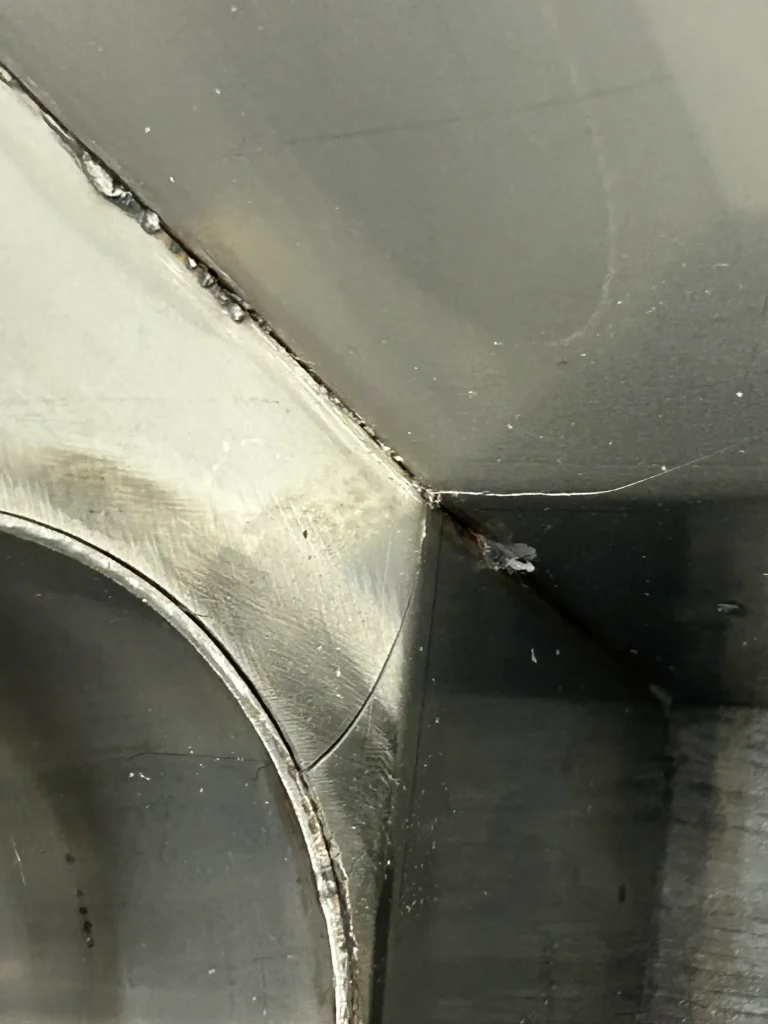


1か所だけではなく複数箇所に割れが発生し、一部では割れがつながって長く広がっている部分もありました。
お客様からは、この割れ部分から内容物が漏れていると伺っています。
ただし、今回当社では破損原因の詳細な調査までは行っていません。
製品の形状や破損状態を見ると、使用時の振動や繰り返し荷重、長期間の使用など、さまざまな要因が影響している可能性があります。
そのため、原因を一つに断定するのではなく、今回は現在発生している割れを補修することを目的に作業しました。
溶接前に割れた部分を確認して清掃
ステンレスホッパーの修理では、割れた部分へそのままTIG溶接を行うのではなく、まず施工箇所の状態を確認します。
今回はパーツクリーナーなどで接合部周辺を清掃しました。
また、元の溶接部についても、新しく溶接する部分を合わせやすくするため、グラインダーが届く箇所は軽く削って状態を整えています。
一方で、ホッパーの形状上、グラインダーが入りにくい箇所もありました。
そのため、すべての既存ビードを完全に除去したわけではなく、工具が届く範囲で処理しながら施工しています。
Panasonic TIG WP300で補修
割れ部分の補修にはTIG溶接を使用しました。
今回使用した主な設備・材料は、
- 溶接機:Panasonic TIG WP300
- シールドガス:アルゴン100%
- 溶加棒:SUS308
です。
割れた部分を確認しながら位置を合わせ、必要な箇所を順番に溶接していきます。
今回のホッパーは板厚が薄いため、厚板製品と同じ感覚で熱を入れることはできません。
そこで、母材の状態を見ながら入熱を調整しました。

薄板のステンレスなので穴あきに注意
今回のステンレスホッパー修理で特に注意したのが、TIG溶接による穴あきです。
薄いステンレスへ必要以上に熱を加えると、母材が溶け落ちて穴が開く場合があります。
一方で、熱を抑えすぎて表面だけをなぞるような状態でも適切な補修にはなりません。
そのため、
- 母材の溶け方
- 溶融池の状態
- 既存溶接部の状態
- 割れの位置
- 周囲への熱の広がり
などを確認しながら施工しました。
一か所に熱を集中させないよう施工
今回のホッパーには複数の割れがありました。
そのため、一つの場所だけを長時間連続して溶接するのではなく、製品全体の状態を確認しながら場所を変えて施工しています。
薄板製品では、一か所へ熱が集中すると歪みも発生しやすくなります。
そこで、溶接した部分の状態を見ながら次の箇所へ移り、必要に応じて再び戻る形で作業を進めました。
また、割れがつながっている部分についても、実際の破損状態を確認しながら順番に補修しています。
溶接後は研磨せずそのままの状態
今回のステンレスホッパーでは、溶接後のビード研磨や焼け取りは行っていません。
お客様から求められていたのは、外観を新品のように仕上げることではなく、割れた部分を溶接補修することでした。
そのため、TIG溶接後はビードを残した状態で仕上げています。


完成後には、
- 補修した溶接部
- 割れが残っていないか
- ピットなどがないか
- 外観上問題がないか
を目視で確認しました。
当社では漏れ試験・強度試験は実施していません
今回、お客様からは割れ部分から内容物が漏れていると伺っていました。
ただし、当社では実際にホッパーへ内容物を入れるなどの漏れ試験は実施していません。
そのため、本記事でも、
「漏れが完全に止まった」
「新品と同じ状態まで回復した」
とは記載していません。
当社では割れた箇所をTIG溶接で補修し、施工後の溶接部を目視で確認したところまでを担当しています。
また、耐荷重試験や強度試験も行っていません。
修理品では、製品の使用条件や必要な検査によって確認方法も変わります。
そのため、必要な検査がある場合は、お問い合わせ時にその内容もお知らせください。
今回は持ち込み後、約30分で補修
今回のお客様からは、
「設備を長く止められないので、できるだけ早く修理してほしい」
とのご相談がありました。
製品を確認したところ、その場で施工できる内容だったため、実際の修理作業は約30分程度で完了しました。
ただし、すべてのステンレスホッパー修理を30分で対応できるわけではありません。
例えば、
- 割れの範囲
- 材質
- 板厚
- 製品サイズ
- 作業箇所
- 必要な前処理
- 仕上げ
- 当日の工場の稼働状況
によって作業時間は変わります。
そのため、短納期での修理については事前に写真などで状態を確認したうえでのご相談をお願いします。
ステンレスホッパーの持ち込み修理も対応
有限会社アラヤでは、今回のようなステンレスホッパーの修理もご相談いただけます。
例えば、
- ホッパーの溶接部が割れた
- ステンレス板に亀裂が入った
- 溶接部から内容物が漏れている
- 機械部品を1個だけ補修してほしい
- 図面がなく現物しかない
- 工場設備をできるだけ早く復旧したい
といった場合です。
ただし、破損状態や材質、製品用途によっては溶接修理できない場合もあります。
まずは製品の状態を確認したうえで対応可否を判断します。
ホッパー・タンクなどの新規製作もご相談ください
当社では修理だけでなく、鉄・ステンレスを使用した製缶品の製作も行っています。
例えば、
- ホッパー
- タンク
- シュート
- 架台
- フレーム
- ブラケット
- 機械周辺の金物
- 一点物
- 小ロット製品
などです。
実際に鉄製ホッパーでは、客先支給の本体へ口金や脚を取り付ける製作にも対応しています。
では、実際の製作工程を紹介しています。
また、ステンレスのTIG溶接については、
でも詳しく紹介しています。
ステンレスホッパーの修理・製作をご相談ください
「ステンレスホッパーの溶接部が割れてきた」
「設備を止める時間をできるだけ短くしたい」
「持ち込みで修理できるか確認したい」
「修理するか、新しく製作するか相談したい」
といった場合もお問い合わせください。
お問い合わせの際は、
- 製品全体の写真
- 割れ部分のアップ写真
- 分かれば材質
- 板厚
- 製品全体のおおよその大きさ
- 使用用途
- 割れや漏れの状態
- 希望納期
などをお知らせいただけると、対応可否を判断しやすくなります。
短納期修理については工場の稼働状況によって対応が変わりますが、内容とタイミングが合えば持ち込み修理にも対応可能です。
新規製作についても、図面や寸法入りのスケッチなどがあれば検討できます。
「このステンレスホッパー、溶接で直せますか?」という段階からご相談ください。
▶ ステンレスホッパーの修理・製作について相談する

