半自動溶接とは?2.3~16mm板厚での特徴と使い分けを現場目線で解説
半自動溶接とは?2.3~16mmの板厚別ポイントと製作事例を解説
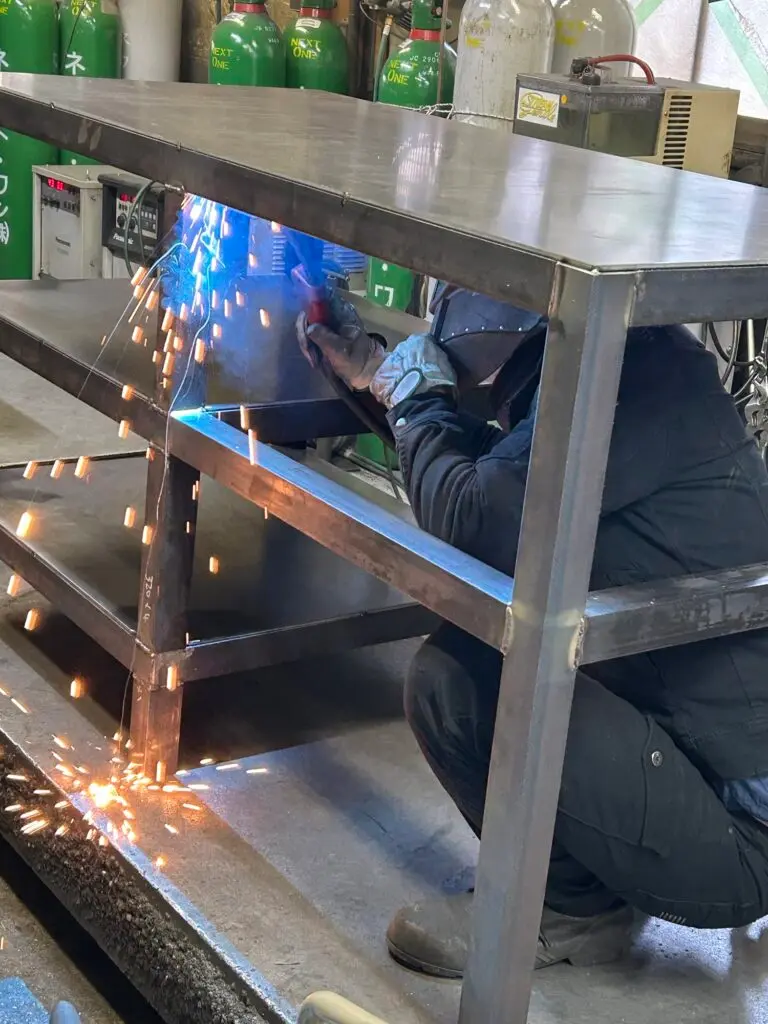
半自動溶接は、ワイヤを自動で送りながらアークを発生させ、金属を接合する溶接方法です。
鉄製の架台やフレーム、タンク、ホッパー、機械部品など、製造業では幅広い製品に使用されています。
有限会社アラヤでも、鉄の製缶・溶接では半自動溶接を多く使用しており、板厚2.3~16mm程度を中心に製作しています。
ただし、
「板厚6mmならこの条件」
「16mmなら必ず多層盛り」
と、板厚だけで溶接方法が決まるわけではありません。
実際には、
- 材質
- 板厚
- 継手形状
- 製品サイズ
- 溶接姿勢
- 必要な溶接量
- 歪み
- 使用用途
などを確認して施工条件を決めます。
この記事では、半自動溶接の基本から板厚ごとの注意点、TIG溶接との違い、当社で実際に製作している製品まで紹介します。
半自動溶接とは?
半自動溶接では、溶接トーチからワイヤが自動的に送り出されます。
作業者はトーチを操作しながらアークを発生させ、母材とワイヤを溶融して接合します。
被覆アーク溶接のように短くなった溶接棒を何度も交換する必要がないため、比較的連続して溶接しやすいことが特徴です。
半自動溶接には使用するワイヤやシールド方法によってさまざまな種類があります。
当社が鉄製品の製作で主に使用しているのはCO₂半自動溶接です。
使用している主な設備・材料は次の通りです。
| 項目 | 当社での主な仕様 |
|---|---|
| 溶接機 | Panasonic YD-350GR3 |
| ワイヤ | SE-50T φ0.9mm |
| シールドガス | CO₂ |
| 主な材質 | 鉄 |
| 主な板厚 | 2.3~16mm程度 |
| 主な用途 | 架台・フレーム・タンク・ホッパー・機械部品など |
半自動溶接の特徴
連続して溶接しやすい
半自動溶接ではワイヤが自動供給されるため、長い溶接線や複数箇所を施工する製缶品にも使いやすい方法です。
そのため、当社でも架台やフレーム、タンク、ホッパーなど、溶接箇所が多い鉄製品に半自動溶接を使用しています。
また、同じ製品を複数台製作するような案件でも使用することがあります。
板厚や継手に合わせて条件を変える
半自動溶接では、板厚が変われば必要な溶接条件も変わります。
ただし、単純に板厚が厚くなれば電流を上げればよいというものではありません。
例えば、
- 電流
- 電圧
- ワイヤ送給速度
- 溶接速度
- トーチ角度
- 継手形状
- 開先
- 溶接回数
などを確認する必要があります。
そこで、製品ごとの形状や使用条件を見ながら施工します。
シールドガスを使用するため風には注意が必要
CO₂半自動溶接では、溶接部分を大気から保護するためにシールドガスを使用します。
そのため、強い風がある環境ではガスが流され、十分にシールドできなくなる可能性があります。
日本溶接協会でも、ガスシールドアーク溶接では風によってシールドが不十分になると、ブローホールやピットなどの欠陥につながる可能性があると解説されています。
当社では工場内での製作を中心としているため、作業環境も確認しながら施工しています。
板厚2.3~3.2mmの半自動溶接
当社で扱う中では比較的薄い板厚です。
2.3~3.2mm程度になると、厚板と同じ感覚で熱を入れると、
- 溶け落ち
- 穴あき
- 歪み
などが発生しやすくなります。
そのため、母材の状態を確認しながら溶接条件を調整します。
また、製品形状によっては一方向へ長く連続して溶接するのではなく、溶接する位置や順序を分けて熱を集中させないよう施工する場合もあります。
実際に当社では、t2.3mmのSS400を使用した鉄製タンクなども半自動溶接で製作しています。
→ 図面なしで鉄製タンクを製作|φ300のオーダーメイド事例
板厚4.5~9mmの半自動溶接
4.5~9mm程度は、当社でも架台・フレーム・金具などで扱う機会が多い板厚です。
例えば、
- 機械架台
- 作業台
- フレーム
- ブラケット
- 縞鋼板
- 設備用架台
などがあります。
この板厚でも、製品サイズや溶接量によっては歪みが発生します。
そこで、
仮付け → 寸法確認 → 本溶接 → 再度寸法確認
という流れで組み立てます。
特にフレーム製品では、直角や対角寸法を確認しながら進めることが重要です。
小学校体育館向けに製作したエアコン室内機用架台では、SS400のC形鋼125×65×6mmをCO₂半自動溶接で製作しました。
板厚9~16mmの半自動溶接
板厚が厚くなると、接合部の形状によっては開先加工や複数回に分けた溶接が必要になる場合があります。
ただし、
「9mm以上なら必ず開先」
「16mmなら必ず何層」
という決まりではありません。
例えば、
- 突合せなのか
- すみ肉なのか
- 必要な脚長
- 母材形状
- 製品用途
などによって施工方法は変わります。
また、厚板では一回の溶接で入る熱量も大きくなるため、溶接による収縮や歪みにも注意します。
そのため、製品全体を見ながら溶接する位置や順序を決めています。
板厚だけでは半自動溶接の可否は決まりません
「板厚○mmですが溶接できますか?」
というお問い合わせをいただくことがあります。
板厚は重要な情報ですが、板厚だけで対応可否を判断できない場合があります。
例えば同じ6mmでも、
- 100mm程度の小さなブラケット
- 1800mmの設備架台
- 円筒形のタンク
- 長尺フレーム
では、溶接する長さや歪みの出方が異なります。
また、必要な溶接部の形状や製品用途によっても施工方法は変わります。
そのため、お問い合わせの際には板厚だけでなく、図面や製品全体の写真も確認できると判断しやすくなります。
厚板を使用したブラケットや溶接構造部品については、板厚だけでなく、形状・寸法・溶接箇所・必要な後加工なども確認して製作内容を整理します。
t12・t16程度の厚板を使用した単品・小ロット製作や、溶接後に穴加工・面加工などが必要な部品については、専用ページで詳しくご紹介しています。
半自動溶接とTIG溶接の違い
半自動溶接とTIG溶接は、単純に「どちらの方が優れている」というものではありません。
製品に合わせて使い分けます。
| 項目 | 半自動溶接 | TIG溶接 |
|---|---|---|
| ワイヤ・溶加材 | ワイヤを自動送給 | 必要に応じて溶加棒を手で供給 |
| 作業性 | 連続した溶接を行いやすい | 細かな入熱調整をしやすい |
| 当社での主な用途 | 鉄製架台・フレーム・製缶品 | ステンレス・アルミ・小物部品など |
| 外観 | 条件によりスパッタが発生 | 比較的ビード外観を整えやすい |
| 向いている仕事 | 溶接量の多い製缶品など | 細かな部品・薄板・外観を重視する部品など |
ただし、材質だけで一律に決めているわけではありません。
例えばステンレスでも製品によっては半自動溶接を使用することがありますし、鉄でもTIG溶接を使用する場合があります。
最終的には、材質・板厚・形状・数量・仕上がりなどから溶接方法を選びます。
半自動溶接とTIG溶接の違いについては、
TIG溶接と半自動溶接の違いとは?特徴・メリット・使い分けを解説
でも詳しく紹介しています。
半自動溶接で注意したい代表的な欠陥
ブローホール
ブローホールは、溶接金属の内部にガスが残ってできる空洞です。
原因は一つではありません。
例えば、
- 母材表面の錆
- 水分
- 油分
- 塗料
- シールド不良
- 風
- 溶接条件
などが影響する場合があります。
日本溶接協会も、母材表面の錆・水分・油脂などやシールド状態をブローホールの要因として挙げています。
そのため、溶接前の状態確認や清掃も重要です。
溶込み不足・融合不良
溶接部で必要な部分が十分に溶融していない状態です。
板厚だけでなく、電流・電圧・溶接速度・トーチ角度・継手形状などが関係します。
そのため、必要に応じて開先形状なども確認して施工します。
溶接歪み
溶接では局部的に母材を加熱するため、冷却時の収縮によって製品が変形することがあります。
特に、
- 長尺物
- 薄板
- フレーム
- 溶接箇所が多い製品
では注意が必要です。
そのため、仮付けや溶接順序を考え、途中でも寸法を確認しながら製作します。
詳しくは、溶接歪みが発生する原因とは?種類・対策・歪みを抑える方法を解説をご覧ください。
当社で半自動溶接した製作事例
当社では、板厚2.3~16mm程度の鉄製品を中心に、CO₂半自動溶接を使用しています。
建設機械用ホッパー
客先支給のホッパー本体へ、口金や脚などを半自動溶接した製品です。
口金位置や配管方向を確認しながら組み立て、完成後は水を入れて漏れの有無も確認しています。
エアコン室内機用架台
SS400のC形鋼125×65×6mmを使用して、体育館のエアコン室内機用架台を約8台製作しました。
設備業者様から支給されたメーカー据付図とスケッチをもとに製作し、溶接後に取付穴を加工しています。
SS400製の鉄製タンク
SS400・t2.3mmの鉄板を使用した小型タンクです。
ロール加工品やレーザー加工品を手配し、胴の継手・上下板・支給されたブッシングなどを半自動溶接しました。
オーダーメイド作業台
メーカーの作業現場で使用する鉄製作業台を3台製作した事例です。
高さや棚位置などが異なるため、寸法入りのスケッチをもとに一台ずつ製作しました。
半自動溶接だけの外注もご相談ください
「製品全体を作ってほしい」というご依頼だけでなく、内容によっては溶接工程だけのご相談も可能です。
例えば、
- 材料は加工済みなので溶接だけ依頼したい
- 支給部品を組み立ててほしい
- 架台を1台だけ作ってほしい
- 数台程度の小ロットをお願いしたい
- 図面どおりに製缶してほしい
- 現物や簡単なスケッチから製作可能か確認したい
といった案件です。
材料・寸法・数量・納期などを確認したうえで対応可否をご案内します。
大阪で半自動溶接・製缶加工をご検討の企業様へ
有限会社アラヤでは、SS400などの鉄製品を中心に、板厚2.3~16mm程度の半自動溶接・製缶加工を行っています。
特に、
- 架台
- フレーム
- ホッパー
- タンク
- ブラケット
- 機械部品
- 設備用金物
- 1個だけの製作品
- 数台程度の小ロット
- 支給品への溶接
などをご相談いただけます。
お問い合わせの際は、
- 図面
- 材質
- 板厚
- 全体寸法
- 数量
- 製品の用途
- 支給品の有無
- 希望納期
を分かる範囲でお知らせください。
図面がない場合でも、製品によっては写真・現物・寸法入りの簡単なスケッチから検討できることがあります。
「板厚○mmのこの部品を溶接できますか?」という段階からでも、一度ご相談ください。