TIG溶接のタングステン電極の種類とは?色・用途・選び方を解説

TIG溶接のタングステン電極の種類とは?選び方・色・研ぎ方を解説
TIG溶接で使用するタングステン電極には、さまざまな種類があります。
電極の端に緑・赤・灰色などの色が付いているため、
「この色は何が違うの?」
「ステンレスにはどのタングステンを使えばいい?」
「アルミなら純タングステンを使うの?」
と疑問に思う方もいるのではないでしょうか。
タングステン電極は種類によって、
- アークの始動性
- アークの安定性
- 電極の消耗しやすさ
- 使用できる電流域
- AC・DCへの適性
などが異なります。
ただし、「この材質なら必ずこの電極」と色だけで決められるものではありません。
実際には、材質だけでなく、交流・直流、電流値、電極径、使用する溶接機なども含めて選定します。
この記事では、TIG溶接で使用される代表的なタングステン電極の種類から、選び方、径、先端形状、研ぎ方まで解説します。
TIG溶接のタングステン電極とは?
TIGは「Tungsten Inert Gas」の略です。
タングステン電極と母材の間にアークを発生させ、その熱で母材を溶かして接合します。
溶接部分はアルゴンなどの不活性ガスによって大気から保護されます。
必要に応じて、作業者が別の溶加棒を溶融池へ加えながら施工します。
タングステンは融点が非常に高いため、TIG溶接の電極として使用されています。パナソニックも、タングステンは高融点で溶接時の消耗が少なく、安定したアークを得られることからTIG溶接に使用されると説明しています。
タングステン電極は「非消耗電極」
半自動溶接では、送り出されるワイヤ自体が溶けて溶接金属になります。
一方、TIG溶接のタングステン電極は、基本的には電極そのものを溶加材として溶かすものではありません。
そのため「非消耗電極」と呼ばれます。
ただし、まったく消耗しないという意味ではありません。
電流が高すぎたり、極性や先端形状が適切でなかったり、溶融池へ接触したりすると、電極先端が消耗・変形することがあります。
なぜタングステン電極には種類がある?
純粋なタングステンだけでなく、酸化セリウムや酸化ランタンなどを添加した電極があります。
こうした酸化物の添加によって、電子を放出しやすくしたり、アークスタート性や電極の耐消耗性を改善したりすることができます。
日本溶接協会では、酸化物入りタングステンは純タングステンと比較して電極消耗特性やアーク起動特性が改善されると解説されています。
そのため、同じTIG溶接でも使用条件に合わせてタングステン電極を使い分けます。
タングステン電極はなぜ色分けされている?
タングステン電極の端部には、種類を識別するための色が付けられているものがあります。
ただし、ここで注意したいのが、
「色だけで種類を判断しない」
ということです。
識別色は規格やメーカーによって異なる場合があります。
例えば、国内メーカー資料でもランタン入り電極の識別色について違いが見られることがあり、海外規格の識別色と同じとは限りません。
そのため、実際に使用するときは、
- 製品名
- 電極記号
- 添加元素
- メーカー資料
- 使用する溶接機の取扱説明書
を確認することが大切です。
TIG溶接で使われる主なタングステン電極
代表的な種類を整理すると次のようになります。
| 種類 | 特徴の目安 | 主な使われ方 |
|---|---|---|
| 純タングステン | ACで従来から使用 | アルミなどの交流TIG |
| セリウム入り | 始動性・耐消耗性に優れる | AC・DC、小電流~幅広い用途 |
| ランタン入り | 始動性・耐消耗性に優れる | DC、製品によってACにも対応 |
| トリウム入り | DC TIGで従来から使用 | 鉄・ステンレスなどのDC TIG |
| ジルコニウム入り | ACで使用されるタイプがある | アルミ・マグネシウムなど |
これはあくまで一般的な特徴です。
実際に使用できる範囲については、使用している溶接機・電極メーカーの指定を確認してください。
純タングステン
純タングステンは、酸化物を意図的に添加していないタイプの電極です。
従来から交流TIG溶接で使用され、特にアルミニウムやマグネシウムの溶接で使われてきました。
日本溶接協会によると、純タングステンはアークを発生させると先端が溶融して丸くなり、その後は比較的形状が安定する特徴があります。
純タングステン=アルミ専用ではない
従来型の交流TIGでは純タングステンがよく使用されていました。
ただし、現在のインバーター式TIG溶接機では、セリウム入りやランタン入りのタングステンを交流TIGで使用できる機種もあります。
例えばダイヘンの資料では、
- セリウム入り:交流・直流
- ランタン入り:交流・直流
- 純タングステン:交流
という選定例が示されています。
そのため、
「アルミ=必ず緑の純タングステン」
とは考えず、使用する溶接機の仕様を確認します。
セリウム入りタングステン
酸化セリウムを添加したタングステン電極です。
日本溶接協会では、酸化セリウム入り電極はトリウム入りと比較して、耐消耗性やスタート性に優れると説明されています。
交流でも使用できる製品があり、鉄・ステンレス・アルミなど、幅広い用途で使用されています。
ダイヘンでもセリア入りタングステンを交流・直流の両方で使用できる電極として掲載しています。
セリウム入りが使われる例
- ステンレス
- 鉄
- アルミ
- 薄板
- 小物部品
- 比較的低い電流で行うTIG溶接
などがあります。
ただし、使用できる電流範囲は電極径や製品によって変わります。
ランタン入りタングステン
酸化ランタンを添加したタングステン電極です。
アークの始動性や耐消耗性に優れており、幅広く使用されています。
日本溶接協会では、ランタン入りタングステンについて、耐消耗性・スタート性に優れ、長時間の溶接でアーク安定性を求める用途にも使用されるとしています。
メーカーによっては交流・直流の両方に対応する製品もあります。
一方で、パナソニックの製品資料では、2%ランタン入りを直流TIG用、2%セリア入りを交流・直流用として案内している例もあります。
つまり、ここでも、
「ランタンなら必ずAC・DCどちらでも使える」
とは一律に判断せず、使用する製品と溶接機を確認する必要があります。
トリウム入りタングステン
酸化トリウムを添加したタングステン電極です。
以前から直流TIG溶接で広く使用されてきました。
純タングステンと比較すると、アークスタート性や電極消耗などの面で優れた特徴があります。
一方、トリウムは放射性元素です。
そのため現在では、セリウム入りやランタン入りなど、トリウムを使用しないタングステン電極を選ぶケースもあります。
特に研磨すると粉じんが発生するため、使用する場合は製品のSDSやメーカーの安全上の注意事項に従って取り扱う必要があります。
ジルコニウム入りタングステン
酸化ジルコニウムを添加した電極もあります。
交流TIG溶接で使用されるタイプがあり、アルミやマグネシウムなどの溶接に使用されます。
ただし、タングステン電極の種類・記号・添加量には複数の規格や製品があるため、ジルコニウム入りについてもメーカー仕様を確認して使用します。
タングステン電極は材質だけで選ばない
タングステン電極を選ぶときに、
「ステンレスだからこれ」
「アルミだからこれ」
と母材だけで決めるのは十分ではありません。
主に次の条件を確認します。
溶接する材質
まず確認するのが母材です。
例えば、
- 鉄
- ステンレス
- アルミ
- 銅
などによって、使用する電流の種類や溶接条件が変わります。
ACかDCか
一般的なTIG溶接では、鉄・ステンレスなどには直流棒マイナス(DCEN)、アルミニウムなどには交流が多く使用されます。パナソニックも、軟鋼・ステンレスでは直流、アルミ・マグネシウムでは交流が一般的と説明しています。
そのため、電極を選ぶ際も交流・直流への対応を確認します。
使用する電流
同じ種類のタングステンでも、使用する電流に対して電極径が細すぎれば先端が過熱しやすくなります。
反対に、必要以上に太い電極を低電流で使用すれば、アークスタートなどに影響する場合があります。
そのため、種類と同時に電極径を選ぶことが重要です。
タングステン電極の径も重要
TIG溶接用タングステンには、
- φ1.0mm
- φ1.6mm
- φ2.0mm
- φ2.4mm
- φ3.2mm
など、さまざまな径があります。
適した径は使用する電流によって変わります。
例えばダイヘンの資料では、セリウム・ランタン入り電極について、直流TIGの参考範囲として、
| 電極径 | 参考電流範囲 |
|---|---|
| φ1.0mm | 1~80A |
| φ1.6mm | 5~150A |
| φ2.0mm | 10~200A |
| φ2.4mm | 20~250A |
という例が示されています。
ただし、これは特定メーカー資料の選定例です。
実際の使用可能電流は、
- 電極の種類
- AC・DC
- 溶接機
- トーチ
- 冷却方式
- 電極先端形状
などによって変わります。
そのため、数値だけをそのまま別の溶接機へ当てはめるのではなく、使用機器の取扱説明書を確認します。
タングステン電極は先端形状も重要
同じ種類・同じ径のタングステンでも、先端形状によってアークの状態が変わります。
特に直流TIGでは、先端を円錐状に研磨して使用することが一般的です。
先端を整えることでアークを狙った位置へ集中させやすくなります。
ただし、
「細く尖らせれば尖らせるほど良い」
というものではありません。
極端に尖らせると、使用電流によっては先端が過熱したり、形状が変化したりする場合があります。
電極径・電流・使用する溶接機に合わせて先端形状を決めます。
AC TIGでは必ず先端を丸くする?
従来の交流TIG溶接では、純タングステンの先端を丸くして使用する方法がよく使われてきました。
しかし、現在のインバーター式交流TIGでは、セリウム入りやランタン入りなどの電極を使い、先端形状をある程度維持したまま施工する場合もあります。
そのため、
「DCは尖らせる、ACは必ず丸める」
と単純には決められません。
交流波形やACバランス、使用するタングステンの種類などによっても変わるため、溶接機メーカーの推奨条件を確認します。
タングステンを研ぐ方向もアークに影響する
TIG溶接では、タングステンの研ぎ方も重要です。
一般的には、電極の長手方向に研磨傷が入るように研磨します。
電極を横方向へ回すように研磨すると、研磨傷が円周方向に付き、アークの安定性に影響する場合があります。
そのため、電極先端を整えるときは研磨方向にも注意します。
また、他の金属を削ったグラインダーをそのまま使用すると、電極へ異物が付着する可能性があります。
できればタングステン研磨用として管理した砥石を使用するなど、汚染を避けることも重要です。
タングステンが溶融池に触れたらどうする?
TIG溶接中に、
タングステン電極を溶融池や溶加棒へ接触させてしまう
ことがあります。
いわゆる「タングステンを突っ込んだ」状態です。
このとき、先端へ母材や溶加材が付着する場合があります。
そのまま溶接を続けると、
- アークが不安定になる
- アークの狙いがずれる
- 電極先端の形状が崩れる
- タングステンなどの異物が溶接部へ混入する可能性がある
ため、状態を確認します。
付着・汚染している場合は、汚れた部分を除去し、再度先端を研磨してから施工します。
タングステン電極だけでTIG溶接の品質は決まらない
タングステン電極はTIG溶接にとって重要な要素ですが、電極だけで溶接品質が決まるわけではありません。
実際には、
- 母材
- 板厚
- 継手形状
- 溶加棒
- 電流
- 極性
- シールドガス
- ガス流量
- トーチ角度
- アーク長
- 溶接速度
- 母材の清掃状態
- タングステンの種類
- タングステン径
- 先端形状
など、多くの条件が関係します。
タングステン電極は、その中の一つとして適切に選択することが重要です。
有限会社アラヤでのTIG溶接

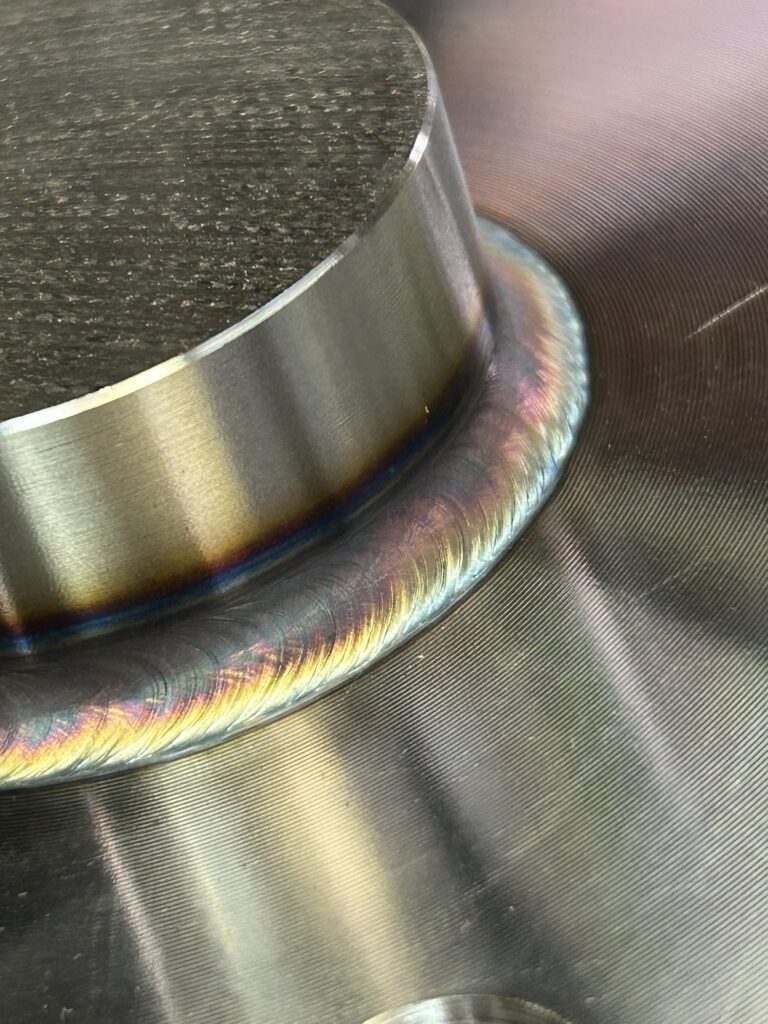
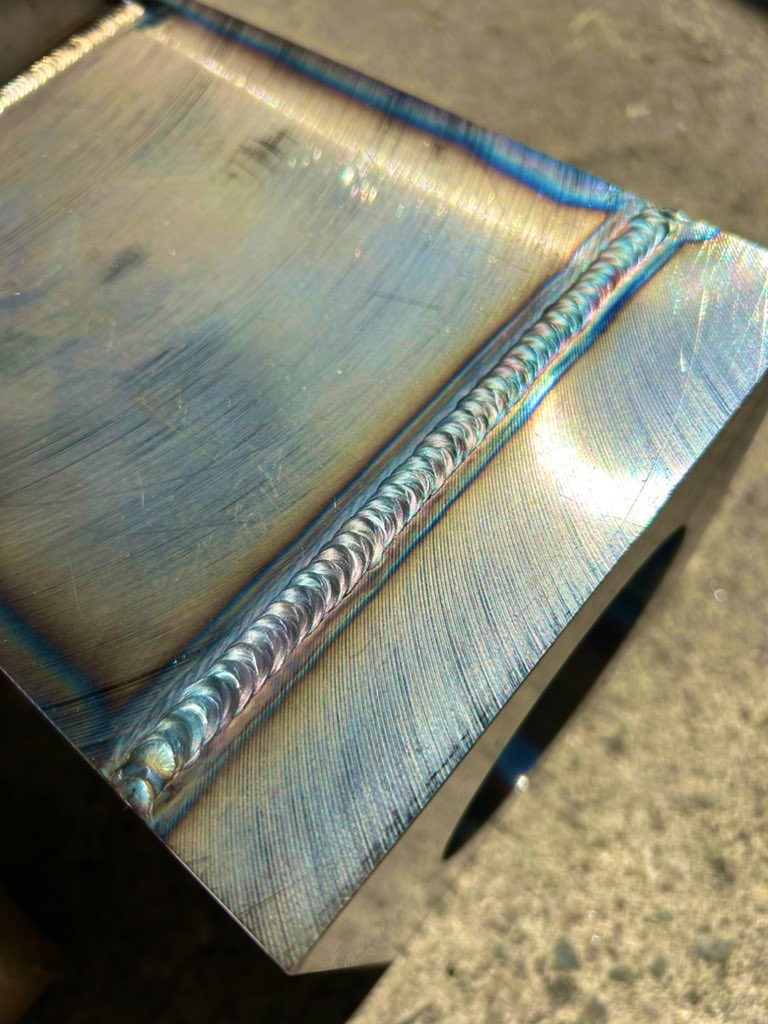

有限会社アラヤでは、鉄の半自動溶接を中心に、TIG溶接にも対応しています。
主に、
- ステンレス
- アルミ
- 鉄
- 小物部品
- 薄板
- 溶接修理
などでTIG溶接を使用しています。
使用するタングステンについても、母材や溶接機、交流・直流などに合わせて選択します。
ステンレス製品をTIG溶接した事例
ステンレスホッパーの割れ補修
樹脂成形会社様から持ち込まれたステンレスホッパーでは、既存の溶接部に複数の割れが発生していました。
Panasonic TIG WP300を使用し、アルゴン100%、SUS308の溶加棒で補修しています。
板厚が薄かったため、母材の穴あきや歪みに注意しながら施工しました。
ステンレス製取っ手の補修
破断したステンレス製取っ手をTIG溶接で補修した事例です。
この事例ではセリウム入りタングステン電極を使用しています。
元の位置と角度を合わせて仮付けし、接合部の溶け方を確認しながら施工しました。
アルミ製品を交流TIG溶接した事例
アルミ製の買い物カートでは、細い丸パイプが接合部分で完全に折れていました。
Panasonic TIG WP300を使用し、交流TIGで補修しています。
アルミは鉄やステンレスとは溶接時の挙動が異なり、母材の溶け方を確認しながら施工する必要があります。
よくある質問
ステンレスには何色のタングステンを使えばいい?
色だけで選ぶことはおすすめできません。
ステンレスではセリウム入りやランタン入りなどが使用されますが、識別色は規格・メーカーによって異なる場合があります。
製品表示と溶接機メーカーの推奨条件を確認してください。
アルミは純タングステンでなければ溶接できませんか?
いいえ。
従来は純タングステンが交流TIGで多く使われてきましたが、現在の溶接機ではセリウム入りやランタン入りを交流で使用できる機種もあります。
使用する溶接機の仕様を確認することが重要です。
タングステンは何mmを選べばいい?
主に溶接電流から選定します。
細い電極で大きな電流を流すと先端が過熱しやすくなります。
一方で、使用電流に対して必要以上に太いものを使用するとアーク始動などに影響する場合があります。
メーカーが示している電流範囲を参考に選定します。
タングステンを母材に付けてしまったら、そのまま使えますか?
先端に母材や溶加材が付着した場合は、そのまま使用せず状態を確認します。
汚染している部分を除去し、再研磨して先端形状を整えてから使用するのが基本です。
TIG溶接はタングステンを溶かして溶接するのですか?
基本的には違います。
タングステンはアークを発生させるための非消耗電極であり、溶接金属が必要な場合は別の溶加棒を使用します。
ただし、使用条件によってタングステン自体が消耗・溶融することはあります。
タングステン電極は「色」だけではなく条件全体から選ぶ
TIG溶接で使用するタングステン電極には、
- 純タングステン
- セリウム入り
- ランタン入り
- トリウム入り
- ジルコニウム入り
などがあります。
それぞれアークスタート性や耐消耗性、AC・DCへの適性などに違いがあります。
しかし重要なのは、
「赤だから鉄」
「緑だからアルミ」
と色だけで決めないことです。
実際には、
母材 → AC/DC → 電流 → 電極径 → タングステンの種類 → 先端形状
まで含めて考えます。
さらに、アーク長やシールドガス、母材の清掃、溶加棒なども溶接結果に影響します。
タングステン電極はTIG溶接を安定させるための重要な要素ですが、製品全体の溶接条件の一つとして考えることが大切です。
TIG溶接・溶接加工をご相談ください
有限会社アラヤでは、鉄・ステンレス・アルミなどのTIG溶接をご相談いただけます。
例えば、
- ステンレス部品を溶接してほしい
- アルミ部品をTIG溶接できるか確認したい
- 支給した部品の溶接工程だけお願いしたい
- 1個だけ製作してほしい
- 溶接部が割れた製品を補修したい
- TIGと半自動のどちらが適しているか分からない
といった案件です。
お問い合わせの際は、
- 材質
- 板厚
- 全体寸法
- 数量
- 使用用途
- 図面
- 製品写真
- 希望納期
などを分かる範囲でお知らせください。
図面がない製品でも、写真や寸法入りの簡単なスケッチから検討できる場合があります。
「この材質はTIG溶接できますか?」という段階からご相談ください。

